

Что такое метрическая резьба
Метрическая резьба – резьба с углом профиля 60°, диаметры и шаг которой задают в миллиметрах. Буква M обозначает ее тип, а число после буквы – номинальный диаметр. Например, M10 означает диаметр 10 мм и крупный шаг 1,5 мм; у M10×1 шаг равен 1 мм.
Для подбора болта, гайки или резьбонарезного инструмента нужны как минимум диаметр и шаг. Одного совпадения диаметра недостаточно: M10×1 и M10×1,5 – разные резьбы, их нельзя соединять друг с другом.
Таблица шагов метрической резьбы
Крупный, или основной, шаг установлен для соответствующего номинального диаметра. Его разрешается не писать в обозначении: M8 и M8×1,25 обозначают один размер. Мелкий шаг указывают обязательно: M8×1 или M8×0,75.
| Резьба | Номинальный диаметр | Крупный шаг P | Примеры мелких шагов P |
|---|---|---|---|
| M1 | 1 | 0,25 | 0,2 |
| M1,2 | 1,2 | 0,25 | 0,2 |
| M1,4 | 1,4 | 0,3 | 0,2 |
| M1,6 | 1,6 | 0,35 | 0,2 |
| M2 | 2 | 0,4 | 0,25 |
| M2,5 | 2,5 | 0,45 | 0,35 |
| M3 | 3 | 0,5 | 0,35 |
| M3,5 | 3,5 | 0,6 | 0,35 |
| M4 | 4 | 0,7 | 0,5 |
| M5 | 5 | 0,8 | 0,5 |
| M6 | 6 | 1 | 0,75; 0,5 |
| M7 | 7 | 1 | 0,75; 0,5 |
| M8 | 8 | 1,25 | 1; 0,75 |
| M10 | 10 | 1,5 | 1,25; 1 |
| M12 | 12 | 1,75 | 1,5; 1,25; 1 |
| M14 | 14 | 2 | 1,5; 1 |
| M16 | 16 | 2 | 1,5; 1 |
| M18 | 18 | 2,5 | 2; 1,5 |
| M20 | 20 | 2,5 | 2; 1,5 |
| M22 | 22 | 2,5 | 2; 1,5 |
| M24 | 24 | 3 | 2; 1,5 |
| M27 | 27 | 3 | 2; 1,5 |
| M30 | 30 | 3,5 | 2; 1,5 |
| M33 | 33 | 3,5 | 2; 1,5 |
| M36 | 36 | 4 | 3; 2 |
| M39 | 39 | 4 | 3; 2 |
| M42 | 42 | 4,5 | 4; 3; 2 |
| M45 | 45 | 4,5 | 4; 3; 2 |
| M48 | 48 | 5 | 4; 3; 2 |
| M52 | 52 | 5 | 4; 3; 2 |
| M56 | 56 | 5,5 | 4; 3; 2 |
| M60 | 60 | 5,5 | 4; 3; 2 |
| M64 | 64 | 6 | 4; 3; 2 |
Таблица содержит выбранные диаметры и примеры мелких шагов, а не весь ряд ГОСТ. Отсутствие размера в этой выборке не означает, что стандарт его не предусматривает. Шаг 0,75 мм для M6 включен с учетом поправки к ГОСТ 8724-2002.
Крупный и мелкий шаг определяют относительно диаметра. Например, 1,5 мм – крупный шаг для M10, но мелкий для M12. У отдельных диаметров, например M26, в ГОСТ предусмотрен только мелкий шаг; назначать им «крупный» по соседней строке нельзя.
Чем крупный шаг отличается от мелкого
При одинаковом диаметре у мелкой резьбы витки расположены ближе, а глубина профиля меньше. За один оборот однозаходная резьбовая пара перемещается на меньшее расстояние, что удобно для точной регулировки.
| Что сравниваем | Крупный шаг | Мелкий шаг |
|---|---|---|
| Витки на одинаковой длине | Меньше | Больше |
| Глубина профиля | Больше | Меньше |
| Перемещение за оборот однозаходной резьбы | Больше | Меньше; проще точно настроить положение |
| Повреждения и загрязнения | Менее чувствительна к небольшим повреждениям профиля | Требует более аккуратной сборки и чистой резьбы |
| Типичная задача | Крепеж общего назначения | Регулировка, специальные соединения, ограниченная толщина стенки |
При одинаковом номинальном диаметре мелкий шаг увеличивает расчетную площадь сечения болта. Это может повысить его несущую способность при растяжении. Прочность соединения также зависит от материала гайки или корпуса, длины свинчивания и затяжки.
Меньший угол подъема винтовой линии не гарантирует защиту от самоотвинчивания при вибрации. Предварительную затяжку и способ стопорения выбирают для конкретного узла; заменять предусмотренный чертежом шаг только ради «вибростойкости» не следует.
Наружный, средний и внутренний диаметры резьбы
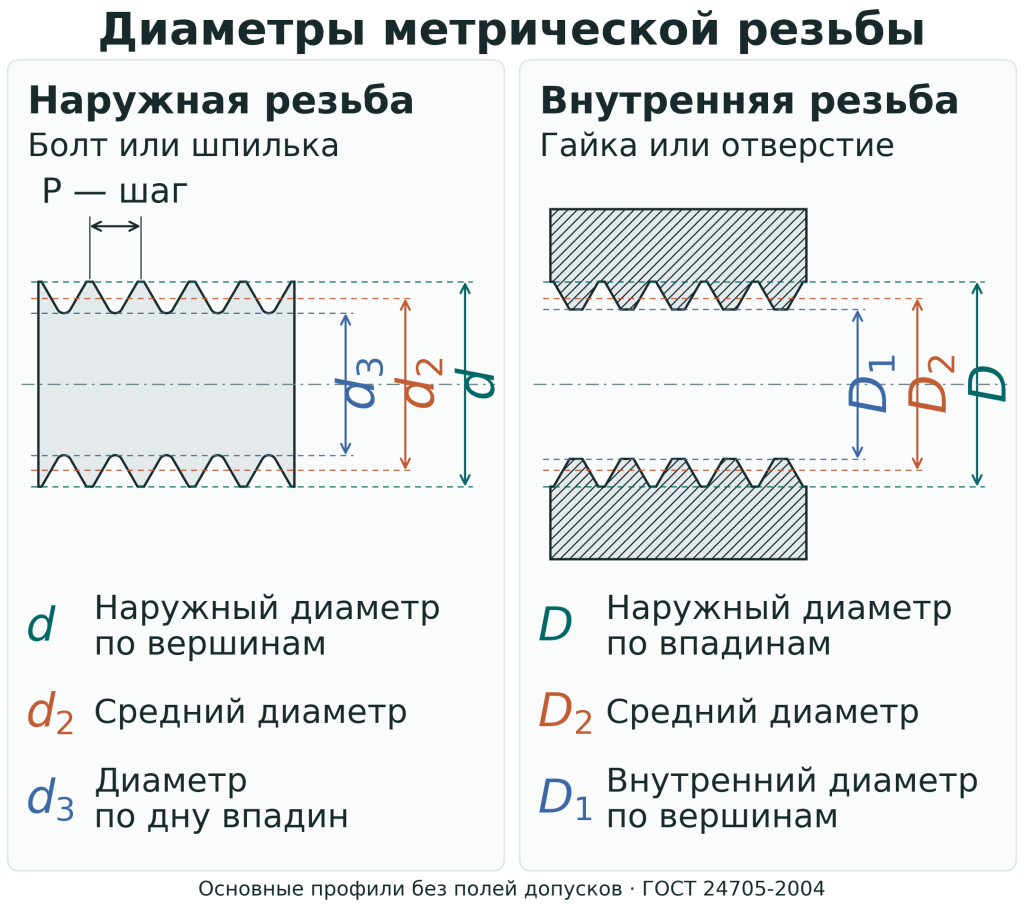
В обозначениях размеров наружной резьбы используют строчные буквы, внутренней – прописные. Поэтому d относится к болту или шпильке, а D – к резьбе гайки или отверстия.
-
Номинальный диаметр d и D
Для M12 он равен 12 мм у обеих деталей. У болта наружный диаметр измеряют по вершинам витков. В гайке номинальный наружный диаметр проходит по впадинам внутренней резьбы, поэтому обычные губки штангенциркуля его не показывают.
-
Средний диаметр d2 и D2
На воображаемом цилиндре этого диаметра ширина выступа основного профиля равна ширине впадины. Средний диаметр важен для посадки резьбовой пары; измерение только наружного диаметра не подтверждает годность резьбы.
-
Внутренний диаметр D1
Это диаметр по вершинам внутренней резьбы. Он меньше номинального: у M10×1,5 его основное значение составляет 8,376 мм. Поэтому отверстие в гайке M10 не должно показывать 10 мм при измерении по вершинам профиля.
-
Диаметр по дну впадины d3
Относится к наружной резьбе и используется при расчетах прочности. Его не следует смешивать с D1 гайки или с диаметром сверла под метчик: эти величины описывают разные поверхности и операции.
| Резьба | Шаг P | Средний диаметр d2 = D2 | Внутренний диаметр D1 |
|---|---|---|---|
| M3 | 0,5 | 2,675 | 2,459 |
| M4 | 0,7 | 3,545 | 3,242 |
| M5 | 0,8 | 4,480 | 4,134 |
| M6 | 1 | 5,350 | 4,917 |
| M8 | 1,25 | 7,188 | 6,647 |
| M10 | 1,5 | 9,026 | 8,376 |
| M12 | 1,75 | 10,863 | 10,106 |
| M14 | 2 | 12,701 | 11,835 |
| M16 | 2 | 14,701 | 13,835 |
| M18 | 2,5 | 16,376 | 15,294 |
| M20 | 2,5 | 18,376 | 17,294 |
| M24 | 3 | 22,051 | 20,752 |
Это основные значения без полей допусков. Для расчета среднего диаметра используют d2 ≈ d − 0,6495P, для внутреннего диаметра гайки – D1 ≈ D − 1,0825P. Предельные размеры готовых деталей определяют с учетом допуска по ГОСТ 16093-2004.

Как читать обозначение метрической резьбы
В записи M12×1,25-6g последовательно указаны тип резьбы, номинальный диаметр, шаг и поле допуска наружной резьбы:
Прописная буква в поле допуска относится к внутренней резьбе, строчная – к наружной. Например, M12×1,25-6H обозначает внутреннюю резьбу, а M12×1,25-6g – наружную. Число 6 задает степень точности, буква – основное отклонение. В более подробной записи могут отдельно задаваться допуски среднего и наружного либо внутреннего диаметров.
- M12 – крупный шаг 1,75 мм; его значение опущено.
- M12×1 – мелкий шаг 1 мм.
- M12×1-6H-LH – внутренняя левая резьба с шагом 1 мм. Без LH резьба правая.
- M16×Ph3P1,5 – двухзаходная резьба: ход 3 мм, шаг 1,5 мм.
Шаг P и ход Ph – разные параметры. Ход показывает осевое перемещение резьбовой пары за оборот и равен шагу, умноженному на число заходов. У однозаходной резьбы Ph = P; у двухзаходной с шагом 1,5 мм ход составляет 3 мм.
Обозначение M12 само по себе не сообщает длину болта, длину нарезанного участка или класс прочности. Эти параметры задают отдельно; число после дополнительного дефиса нельзя автоматически считать длиной резьбы.
Как определить диаметр и шаг резьбы
Измерение наружной резьбы
- Очистите витки от грязи и уберите заусенцы, чтобы они не искажали измерение.
- Измерьте наружный диаметр штангенциркулем по вершинам профиля в нескольких местах, держа губки поперек оси.
- Приложите метрический резьбомер к профилю и подберите пластину, зубья которой совпадают с впадинами без заметного просвета.
- Сопоставьте диаметр и шаг с таблицей, затем проверьте направление резьбы и обозначение на чертеже.
Фактический наружный диаметр болта может быть меньше номинального из-за поля допуска или износа. Номинал определяют по сочетанию размеров, а не округляют любой замер до ближайшего целого миллиметра.

Как измерить шаг без резьбомера
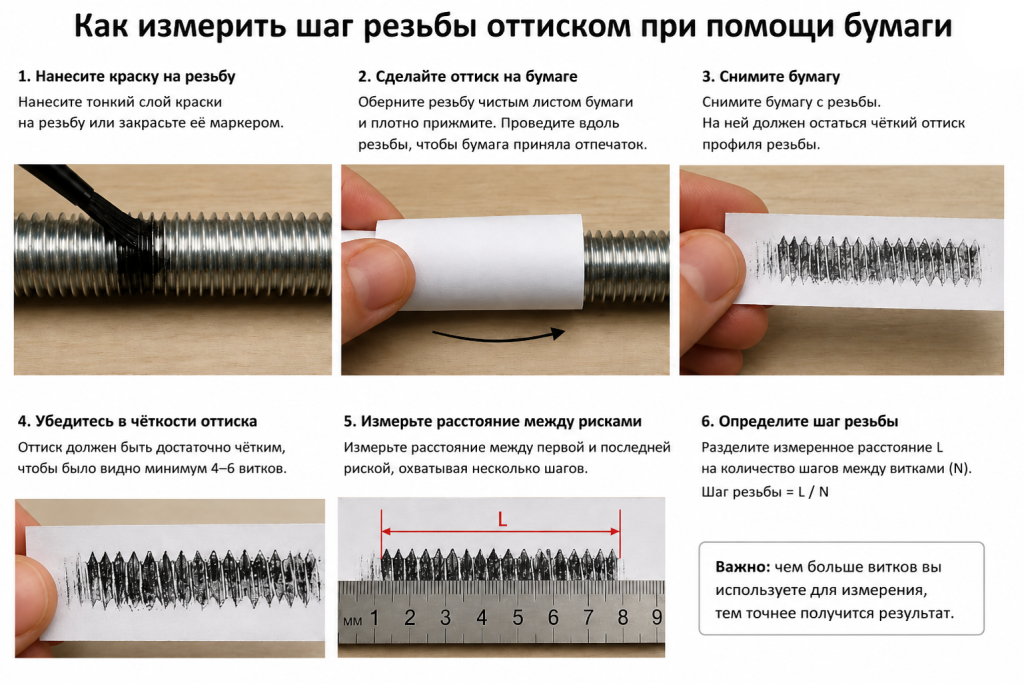
Измерьте расстояние L вдоль оси между одинаковыми точками нескольких соседних выступов профиля. Разделите длину на число промежутков N: P = L / N. Например, между первой и одиннадцатой вершинами десять промежутков; при L = 15 мм шаг равен 1,5 мм.

Линейка или бумажный оттиск помогают предварительно определить шаг, но плохо различают близкие значения на короткой резьбе. Для оттиска прокатайте очищенный профиль по бумаге и измерьте несколько промежутков между следами вершин.
Как определить размер резьбы гайки
Измерьте диаметр по вершинам внутренней резьбы и определите шаг подходящим резьбомером. Затем сопоставьте оба значения с основными размерами. Например, у M10×1,5 основной D1 равен 8,376 мм: замер около 8,4 мм не означает, что перед вами M8.
Штангенциркуль не заменяет контроль поля допуска. Годность внутренней резьбы проверяют резьбовыми калибрами-пробками, наружной – калибрами-кольцами; средний диаметр также измеряют специальными средствами, например резьбовым микрометром.
Как выбрать диаметр отверстия под метчик
Для предварительного расчета отверстия под режущий метчик используют формулу: диаметр сверла ≈ номинальный диаметр резьбы − шаг. Для M10×1,5 получаем 10 − 1,5 = 8,5 мм; для M10×1 – 9 мм.
Формула дает ориентир, а не основное значение D1. Например, для M8×1,25 расчет дает 6,75 мм, тогда как в рекомендациях к режущим метчикам часто указано сверло 6,8 мм. Окончательный размер выбирают по данным изготовителя метчика, материалу заготовки и требуемому допуску резьбы.
Для метчика-раскатника отверстие подготавливают иначе: инструмент формирует профиль пластической деформацией, а не снимает стружку. Расчет d − P для него не применяют, поскольку слишком малое отверстие резко увеличивает нагрузку на инструмент.
Проходное отверстие под болт решает другую задачу: болт должен свободно пройти через деталь без зацепления витков. Его диаметр больше наружного диаметра болта, поэтому таблица отверстий под метчик для такой операции не подходит.
Внутреннюю резьбу нарезают метчиками, наружную – плашками или резцом. Для проверки готовой резьбы используют резьбовые калибры. Инструмент подбирают под один и тот же профиль, диаметр и шаг, указанные на чертеже.
Как отличить метрическую резьбу от дюймовой
У метрической резьбы шаг задают в миллиметрах. У дюймовой часто указывают TPI – число ниток на дюйм; расстояние между ними можно вычислить как P = 25,4 / TPI. Поэтому само по себе измерение шага в миллиметрах еще не доказывает, что резьба метрическая.
Проверяйте вместе обозначение, диаметр, шаг и профиль. Например, угол 60° встречается и у метрической резьбы, и у дюймовой UNC/UNF. У трубной резьбы дюймовое обозначение к тому же не равно измеренному наружному диаметру в дюймах.
Какие ГОСТ использовать
- ГОСТ 8724-2002 – диаметры, шаги и обозначения размера метрической резьбы.
- ГОСТ 9150-2002 – основной профиль метрической резьбы.
- ГОСТ 24705-2004 – основные значения диаметров.
- ГОСТ 16093-2004 – допуски и посадки с зазором.
Для подбора резьбовой пары сначала определите диаметр, шаг и направление. Затем сопоставьте поля допусков. Если предстоит изготовить резьбу, отдельно назначьте размеры заготовки или отверстия и способ контроля готового профиля.